Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For
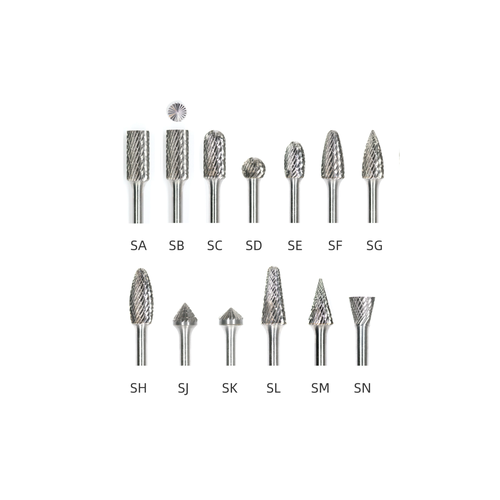
There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square.
This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead.
How Burr Shapes Are Coded
The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives.
Two things about the code trip up first-time buyers.
First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension.
Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head.
We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order.
The 13 Shapes at a Glance
Code
Shape
What the end looks like
Best used for
Where it fails
SA
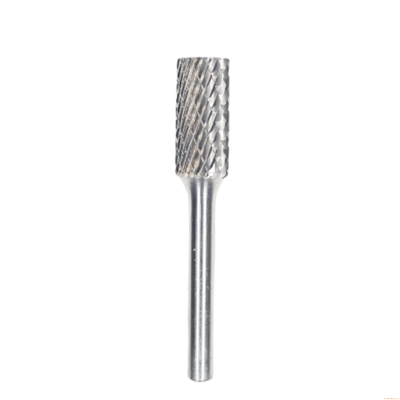
Cylindrical, no end cut
Flat top, no teeth on the top
Straight edges, weld dressing on plate, finishing slot walls
Cannot plunge — the flat face rubs and burnishes instead of cutting
SB
Cylindrical, with end cut
Flat top with cutting teeth
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
SC
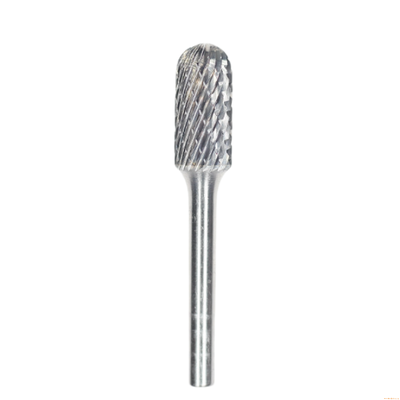
Cylindrical, radius end
Rounded corner on a cylindrical body
Rounded corner on a cylindrical body
Tilting the tool leaves a visible step at the radius
SD
Ball
Full sphere
Contoured surfaces, radii, hollowing, deburring inside curves
Small contact patch — wears fast if you lean on it
SE
Oval (egg)
Elliptical
Soft contours, blending on curved castings, aluminium and brass
Will not sit flat; poor choice for flat-bottom work
SF
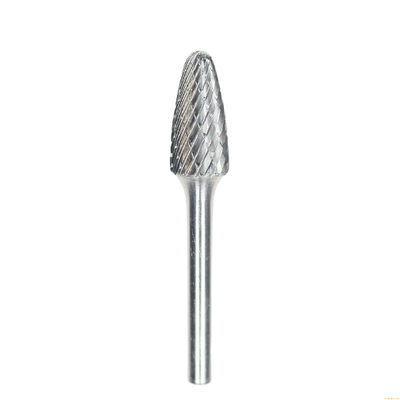
Tree, radius end
Tapered body, rounded top
Bottom of deep pockets, internal fillets, cavity work
Long reach invites chatter — keep overhang short
SG
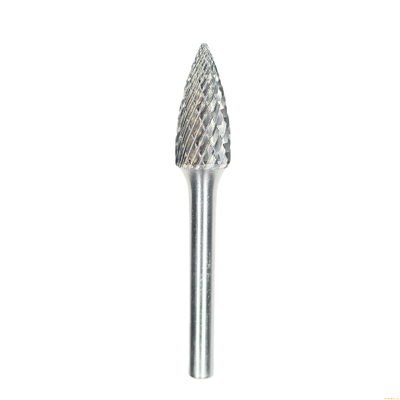
Tree, point end
Tapered body, pointed top
Starting a hole, chamfering, tight internal corners, opening narrow slots
The point is the weakest section; avoid side loading
SH
Flame
Flame profile
General deburring, weld seams, mixed contours — the best single-burr compromise
Good at many jobs, best at none
SJ
Cone, 60°, radius
60° included angle
Chamfering, deburring hole edges, 60° seat preparation
Angle must match the print or the seat will not seal
SK
Cone, 90°, radius
90° included angle
Chamfering, countersink preparation, edge breaking
Same — verify the angle before ordering
SL
Taper, radius end
Long taper with rounded tip
Tapered slots, dovetail forms, narrow angled recesses
A slightly bent shank makes a taper run out immediately
SM
Cone, point end
Sharp-pointed cone
Deburring small holes, fine detail, scribing
Tip is very fragile; unsuitable for heavy stock removal
SN
Inverted cone
Cone with the tip inverted
Back deburring, chamfering the far side of a through hole, T-slots
Needs clearance behind the workpiece
Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;
Cylindrical, Tree, Ball or Cone: Choosing by Task
Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach:
Your task
Start with
Why this one
Deburring a straight edge or weld seam
SA, SC
Flat side wall presents the most teeth to a straight edge
Enlarging or opening a hole
SB, SG
Both cut on the end, so they can feed axially
Blending a fillet into a flat face
SC, SD
Radius matches the fillet without undercutting the face
Hollowing a curved surface
SD, SE
Spherical and elliptical profiles follow curvature in any direction
Cleaning the bottom of a deep pocket
SF, SL
Tapered body reaches past the walls without rubbing them
Back chamfering a through hole
SN
Only profile designed to cut on the far side
Chamfering a hole edge
SJ, SK
Fixed included angle gives a repeatable chamfer
One burr for mixed general work
SH
Flame profile is the accepted general-purpose compromise
Shape and Cut Have to Be Chosen Together
The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly.
Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant.
Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless.
Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy.
Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself.
Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance.
Six Mistakes That Account for Most Wrong Orders
Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs.
Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm).
Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material.
Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate.
Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks.
Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it.
How to Specify a Burr Order
For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production.
If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.
Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing.
FAQ
What do the letters SA, SB and SC mean on a carbide burr?
They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it.
What is the difference between SA and SB burrs?
Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners.
How many standard carbide burr shapes are there?
Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work.
Can I use a 6 mm shank burr in a 1/4" die grinder?
Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming.
Single cut or double cut for stainless steel?
Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish.
Which burr shape is best for general deburring?
There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
Gráfico de RPM de fresa de metal duro por material e diâmetro da cabeça
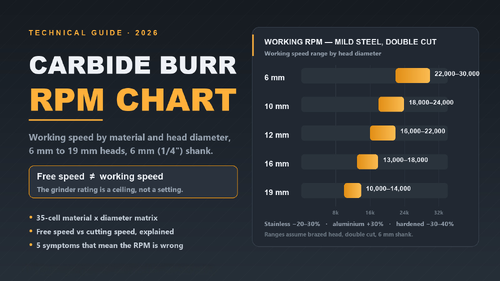
A maioria das retíficas pneumáticas são classificadas em 20.000–30.000 rpm, e alguns modelos pneumáticos afirmam 50.000. Quase todas as falhas de fresa de metal duro que vemos — vitrificação, entupimento, canais lascados, uma cabeça soldada soltando — remontam a um número lido incorretamente: a rotação impressa na retífica é a velocidade livre do eixo, não a velocidade de trabalho da fresa em corte.
Este gráfico fornece faixas de velocidade de trabalho por diâmetro da cabeça e material. Ele é construído para fresas de metal duro com cabeça soldada de corte duplo padrão em uma haste de 6 mm (1/4"). Onde os gráficos publicados pelos fabricantes discordam — e eles discordam, em até 3x no mesmo tamanho de cabeça — nós pegamos o valor conservador e o indicamos.
O gráfico: rotação de trabalho por material e diâmetro da cabeça
Material
6 mm
10 mm
12 mm
16 mm
19 mm
Aço macio
22.000–30.000
18.000–24.000
16.000–22.000
13.000–18.000
10.000–14.000
Aço inoxidável
16.000–21.000
13.000–17.000
12.000–16.000
10.000–13.000
7.000–10.000
Ferro fundido
24.000–33.000
20.000–26.000
18.000–24.000
14.000–20.000
11.000–15.000
Alumínio e ligas macias
28.000–39.000
23.000–31.000
21.000–28.000
17.000–23.000
13.000–18.000
Cobre e latão
27.000–37.000
22.000–30.000
20.000–27.000
16.000–22.000
12.000–17.000
Aço temperado, HRC 45+
14.000–19.000
11.000–15.000
10.000–14.000
8.000–11.000
6.000–9.000
Plástico e GRP
15.000–21.000
12.000–17.000
11.000–15.000
9.000–12.000
7.000–10.000
Velocidade livre vs velocidade de trabalho
Uma classificação de 50.000 rpm do eixo é medida sem nada na pinça. Coloque uma cabeça de 19 mm nesse eixo e a aresta de corte viaja a aproximadamente 3.000 m/min — cerca de dez vezes a velocidade superficial que uma aresta de metal duro soldada em aço pode sustentar. Opere nessa velocidade e a junta soldada superaquece em minutos; a cabeça não falha no primeiro dia, falha na semana seguinte, na peça de trabalho. É por isso que as maiores cabeças no gráfico ficam em 10.000–14.000 rpm: nessas velocidades, a aresta opera perto de 600–850 m/min, o que o metal duro soldado suporta continuamente.
Verifique qualquer célula com uma fórmula
Velocidade de trabalho a partir da velocidade de corte: N (rpm) = Vc (m/min) × 1000 ÷ (π × D (mm))
Exemplos trabalhados, cada um caindo dentro de sua célula do gráfico:
Cabeça de 12 mm em aço macio, Vc alvo ≈ 650 m/min → N ≈ 17.200 rpm → célula diz 16.000–22.000 ✓
Cabeça de 12 mm em aço inoxidável, Vc ≈ 470 → N ≈ 12.500 rpm → célula diz 12.000–16.000 ✓
Cabeça de 12 mm em alumínio, Vc ≈ 845 → N ≈ 22.400 rpm → célula diz 21.000–28.000 ✓
Cabeça de 12 mm em aço temperado, Vc ≈ 420 → N ≈ 11.100 rpm → célula diz 10.000–14.000 ✓
O gráfico é simplesmente esta fórmula com faixas conservadoras de Vc por material — alumínio e cobre operam rápido porque o risco é soldagem de cavacos, não calor na aresta; aço temperado opera devagar porque cada ponto de carga na aresta cai em uma junta soldada.
Corte simples ou corte duplo muda a linha que você lê
Corte duplo(duas ranhuras cruzadas) quebra o cavaco: use para aço, aço inoxidável, ferro fundido. Comece no meio da faixa.
Corte simples(uma ranhura aberta) evacua o cavaco: use para alumínio, cobre, plásticos — os materiais de cavaco pegajoso, onde você pode usar o topo da faixa porque a folga, não o calor, é o limite.
Um aviso em ambas as direções: não use uma fresa de corte simples em aço inoxidável — uma ranhura larga não consegue quebrar o cavaco fibroso e a aresta endurece a superfície contra você. E uma fresa de corte duplo em alumínio entupirá em segundos, não importa o que o gráfico diga.
Cinco sintomas de que você está operando na velocidade errada
Sintoma
Causa
Correção
Cavacos ficam azuis / cor de palha
Muito rápido — calor na aresta acima da tolerância de soldagem
Reduza 20–30%, verifique a pressão
Fresa "entope" / obstrui em alumínio
Muito lento para um cavaco pegajoso, ou corte duplo em liga macia
Aumente a velocidade para a linha de alumínio, mude para corte simples
Marcações de vibração, chiado
Muito rápido para a relação cabeça-haste, saliência muito longa
Reduza para o fundo da faixa, encurte a saliência
Aresta cega em minutos
Muito lento — atrito em vez de corte
Aumente 10–20% antes de substituir a fresa
Linha de solda descolora / cabeça solta depois
Operação contínua em velocidade livre
Trate a classificação da retífica como um teto, nunca como uma configuração
De onde vêm esses números
Observação honesta: gráficos de rpm de fresas publicados discordam — a mesma cabeça de 1/2" é classificada entre 8.000 e 24.000 rpm, dependendo da marca. Nossas faixas são derivadas de limites de velocidade de corte para metal duro soldado (aproximadamente 750–850 m/min sustentado), verificadas contra gráficos publicados pelos fabricantes e tendem a ser conservadoras onde as fontes conflitam. São estimativas de engenharia, não dados de teste em bancada: quando sua máquina, seu dispositivo de fixação ou seu material se comportam de maneira diferente, acredite nos cinco sintomas acima em vez de qualquer gráfico — incluindo o nosso.
FAQ
Posso usar uma fresa de metal duro em qualquer retífica?
Qualquer retífica que aceite a haste, sim — mas combine a velocidade. Uma retífica elétrica de 25.000 rpm é adequada para cabeças de até cerca de 12 mm; um modelo pneumático de 50.000 rpm deve ser estrangulado ou equipado com uma cabeça menor.
O que acontece se eu usar uma fresa de metal duro muito rápido?
Primeiro os cavacos descolorem, depois a aresta vitrifica e para de cortar, depois a junta soldada enfraquece. A falha geralmente é atrasada — a fresa que "perdeu a cabeça de repente" foi operada muito rápido dias antes.
Por que minha fresa entope em alumínio mesmo na velocidade certa?
Tipo de corte errado, muito provavelmente. Ranhuras de corte duplo prendem cavacos macios. Corte simples, ou um padrão de corte para alumínio (dente grosso), é a solução — a velocidade sozinha não salvará uma fresa de corte duplo em alumínio.
Qual velocidade para aço temperado ou pastilhas HRC 60?
A linha de aço temperado: 6.000–9.000 rpm para uma cabeça de 19 mm, 10.000–14.000 para 12 mm. Se a fresa for sólida (não soldada), você pode operar no topo da faixa — veja nossa fresa de corte duplo SB-5 de 1/2"para a opção padrão de aço de 1/2".
Uma fresa mais longa muda a velocidade?
Ranhuras mais longas e maior saliência adicionam alavancagem. Quando a ranhura é mais de 3x o diâmetro da haste, use o fundo da faixa e deixe a fresa fazer o trabalho.
Por que os gráficos de RPM dos fabricantes discordam tanto?
Porque nenhum deles publica dados de teste em bancada — todo gráfico no mercado, incluindo o nosso, é um cálculo de velocidade de corte com um viés de segurança. A discordância (até 3x) diz que o gráfico é um ponto de partida e os cinco sintomas são o verdadeiro ciclo de feedback.
Como sei que minha fresa está gasta?
Não apenas pela aparência. Uma aresta vitrificada pode ser retificada com uma pedra de afiar; substitua a fresa quando o perfil da ranhura estiver visivelmente arredondado ou a taxa de remoção permanecer baixa mesmo após reajustar a velocidade.
Solicite um orçamento
Informe o material e o tamanho da cabeça que você usa — fabricamos fresas de metal duro das séries SA, SB e SC em polegadas e métricas, e confirmaremos a velocidade e o tipo de corte corretos para sua aplicação.
Guia de Broca Anular TCT: Tamanhos, Hastes, Materiais e Aplicações Industriais
Na metalurgia moderna e na fabricação industrial pesada, a eficiência e a precisão na furação são críticas. Brocas helicoidais tradicionais são frequentemente lentas, consomem muita energia e são propensas ao desgaste rápido ao trabalhar com ligas resistentes.Brocas anulares TCT (com ponta de carboneto de tungstênio)revolucionaram a perfuração de alto desempenho, oferecendo taxas de penetração mais rápidas, resistência superior ao calor e vida útil prolongada da ferramenta.
Este guia abrangente explora o design técnico, a adequação do material, as principais aplicações industriais e os critérios de seleção para brocas anulares TCT.
1. O que é uma Broca Anular TCT?
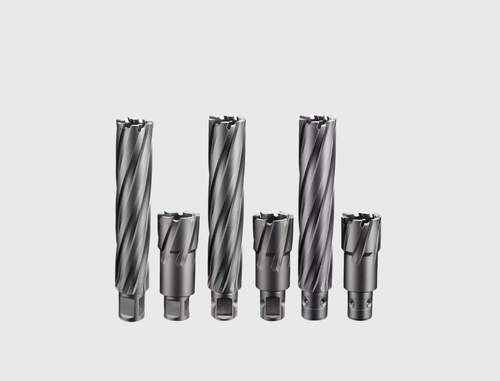
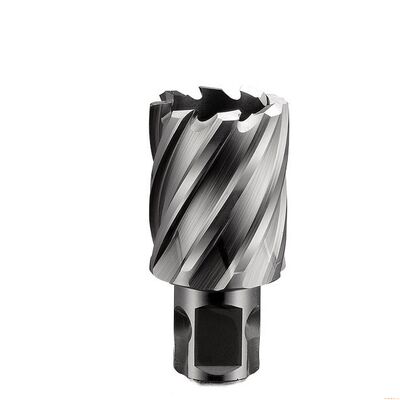
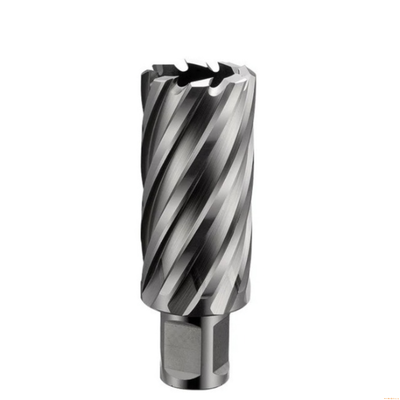
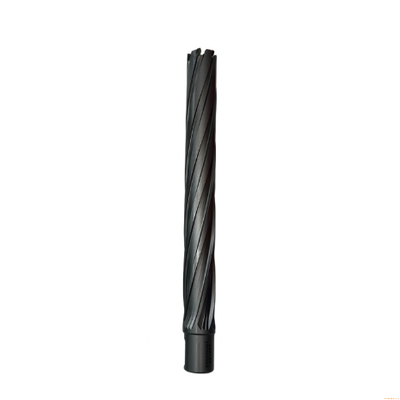
Uma broca anular TCT (também conhecida como broca de núcleo com ponta de carboneto) é uma ferramenta de corte oca e especializada usada com furadeiras magnéticas, furadeiras radiais e centros CNC.
Ao contrário das brocas helicoidais convencionais que convertem todo o volume do furo em cavacos, uma broca anular corta apenas a periferia externa do furo. Este processo deixa um tarugo central de metal sólido, reduzindo drasticamente o atrito de corte, o consumo de energia da máquina e o tempo de perfuração.
Principais Vantagens da Furação Anular:
Eficiente em Energia: Remove apenas 1/3 a 1/4 do material em comparação com a perfuração sólida.
Furos sem Rebarbas: Produz acabamentos lisos, precisos e sem rebarbas, sem pré-furação ou furos piloto.
Penetração Rápida: A geometria multi-dente distribui a carga de cavaco uniformemente, dobrando ou triplicando as velocidades de avanço.
2. Especificações Técnicas e Engenharia de Ferramentas
Compreender o design estrutural de uma broca anular TCT ajuda na seleção da ferramenta certa para ambientes de corte exigentes.
A. Geometria dos Dentes e Matérias-Primas
Carboneto de Microgrão Virgem: Brocas TCT premium utilizam insertos de carboneto de tungstênio de microgrão 100% virgem brasados a um corpo de broca de aço liga, proporcionando alta dureza e resistência ao desgaste.
Geometria Multi-Corte Escalonada: As pontas de carboneto são retificadas com ângulos de corte internos, médios e externos variados para quebrar os cavacos em fragmentos menores, evitando o travamento da ferramenta e reduzindo a carga do fuso.
Brasagem Avançada: A tecnologia de brasagem prateada de fundo plano garante alta resistência de ligação entre as pontas de carboneto e o corpo de aço, eliminando o desprendimento da ponta sob pressão de avanço pesada.
B. Configurações de Haste e Compatibilidade da Máquina
Para se adequar a vários sistemas de perfuração magnética em todo o mundo, as brocas TCT são fabricadas com acionamentos de haste padrão:
Haste Weldon de 3/4" (19,05 mm): Pontos planos duplos fornecem fixação rígida; adapta-se à maioria das furadeiras magnéticas globais.
Haste Universal: Apresenta uma combinação de pontos planos e ranhuras de conexão rápida para encaixe universal.
Haste Fein Quick-In de 18 mm: Projetada especificamente para mandris de troca rápida europeus sem ferramentas.
Haste Weldon de 1-1/4" (31,75 mm): Usada em brocas TCT de serviço pesado e grande diâmetro (60 mm+).
C. Dimensões e Profundidade de Corte (DOC)
Diâmetros de Corte: Varia de tamanhos padrão compactos de 12 mm até grandes de 100+ mm, com capacidades de fabricação personalizadas atingindo 250 mm+.
Profundidade de Corte (DOC): As profundidades de estoque padrão incluem 35 mm, 50 mm, 75 mm e 100 mm, com opções de profundidade extra disponíveis em 150 mm e 200 mm DOC.
3. Comparação Técnica: Brocas Anulares TCT vs. HSS
A escolha entre brocas de Aço Rápido (HSS) e Carboneto de Tungstênio (TCT) depende da dureza do material, das condições do trabalho e dos requisitos do lote.
4. Compatibilidade de Materiais e Adequação da Peça de Trabalho
As brocas anulares TCT se destacam na perfuração de materiais duros, abrasivos ou que geram calor, onde as ferramentas HSS perdem o fio rapidamente:
Aço Estrutural de Alta Resistência: Vigas I pesadas, perfis em U, chapas estruturais Q345/Q460 e S355.
Aços Inoxidáveis: Aços inoxidáveis austeníticos (304, 316) e duplex, superando desafios de encruamento.
Ligas Endurecidas e Resistentes ao Desgaste: Chapas de aço resistentes à abrasão, aço blindado e aço ferramenta temperado/revenido.
Ferros Fundidos e Metais Abrasivos: Ferro fundido dúctil, ferro fundido cinzento e ligas de alumínio com alto teor de silício.
Trilhos e Estruturas de Aço Pesado: Trilhos de ferrovias tratados termicamente, lança de guindastes e quadros de chassis de caminhões.
5. Mecanismo de Trabalho e Evacuação de Cavacos
Um processo de perfuração de núcleo bem-sucedido depende da evacuação eficiente de cavacos e do gerenciamento térmico:
Alinhamento do Pino Guia Central: O pino guia localiza a marca de punção, alinha o corte e abre a válvula de óleo interna para permitir o fluxo de refrigerante diretamente para os dentes de corte.
Corte Periférico: Os dentes de carboneto cortam um sulco anular no metal. Flautas espirais internas e externas canalizam rapidamente os cavacos para fora da zona de corte.
Ejeção Automática do Tarugo: Após a conclusão do furo, uma mola interna força o pino guia para a frente, ejetando instantaneamente o tarugo de metal central sólido.
6. Indústrias-Alvo e Aplicações de Campo
As brocas de núcleo TCT são essenciais em setores industriais pesados:
Estruturas de Aço e Construção Civil: Perfuração de furos para parafusos e conexões em colunas estruturais, treliças de aço e chapas de ligação.
Engenharia de Pontes e Infraestrutura Rodoviária: Manutenção de campo, reforço e instalação de chapas de emenda em pontes de vigas de aço.
Construção Naval, Marítima e Offshore: Modificação de chapas de convés, montagem de casco e perfuração em ambientes marítimos corrosivos e de alta resistência.
Infraestrutura Ferroviária: Perfuração em trilhos para dispositivos de sinalização, longarinas e reparos de locomotivas.
Maquinário Pesado e Equipamentos: Modificação de chassis de caminhões, fabricação de lança de guindastes e processamento de chapas de desgaste para mineração/agricultura.
7. Lista de Verificação de Seleção--Guia do Comprador e Fabricação Personalizada
Combine com o Mandril da Máquina: Confirme se sua furadeira magnética usa uma haste Weldon de 3/4", Universal ou Quick-In.
Verifique a Dureza do Material: Selecione TCT sempre que processar aço inoxidável, aço liga ou materiais com dureza superior a HRC 32.
Selecione a DOC Adequada: Certifique-se de que a Profundidade de Corte (DOC) exceda a espessura da peça em pelo menos 5 mm.
Estoque Padrão vs. Produção OEM Personalizada:
Tamanhos Padrão: Os fabricantes geralmente mantêm um extenso estoque de diâmetros e profundidades regulares (DOC de 35/50/75/100 mm) para envio imediato.
Engenharia Personalizada: Diâmetros não padronizados (até 250 mm+), brocas de profundidade extra (150-200 mm DOC) e geometrias personalizadas podem ser produzidos sob demanda com base em desenhos técnicos ou amostras.
Conclusão
As brocas anulares TCT representam a escolha definitiva para perfuração de metal de alta resistência. Ao combinar pontas de carboneto de tungstênio de microgrão com geometrias de dentes otimizadas, essas ferramentas oferecem velocidade, estabilidade térmica e vida útil incomparáveis em metais duros e abrasivos.
Seja operando em fabricação estrutural, construção de pontes ou reparo de equipamentos pesados, a escolha da broca anular TCT correta garante alta produtividade e menor custo total por furo.
1. Introdução: O que é uma Freza Anular HSS?
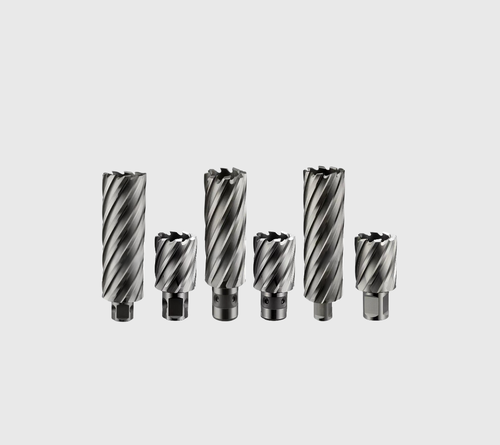
Na fabricação moderna de aço estrutural, metalurgia e construção pesada, eficiência e qualidade do furo são primordiais. As fresas anulares de Aço Rápido (HSS) — também conhecidas comobrocas de núcleo, brocas de furadeira magnética ou cortadores de chapa de aço— revolucionaram a perfuração de precisão.
Ao contrário das brocas helicoidais tradicionais que removem todo o material do volume total do furo, uma fresa anular HSS corta apenas ao redor da periferia. Este processo de corte periférico cria um núcleo cilíndrico (ou pastilha) que é ejetado ao ser concluído, exigindosignificativamente menos potência, empuxo e tempoao mesmo tempo que entrega furos limpos e sem rebarbas.
2. Graus de Material: HSS M2 vs. Cobalto M35 (5% Co)
A seleção do material bruto correto é crucial para a vida útil da ferramenta, velocidade de corte e desempenho geral. Na CHENGDU BABOS TOOLS, fabricamos fresas anulares HSS premium usando duas formulações de aço rápido padrão da indústria:
Aço Rápido M2 (Grau Padrão):
O M2 é o material de referência para perfuração de aço estrutural de uso geral. Oferece um excelente equilíbrio entre tenacidade, resistência ao desgaste e custo-benefício, tornando-se a escolha mais popular para aço carbono padrão, aço macio e chapas de ferro com resistência à tração de até 400 N/mm².
HSS Cobalto M35 (5% Cobalto):
Aprimorado com 5% de cobalto, o grau M35 fornece dureza vermelha superior, estabilidade térmica e resistência ao desgaste sob carga contínua de serviço pesado. É projetado especificamente para perfurar ligas resistentes, aços estruturais duros e aço inoxidável (por exemplo, 304, 316) onde o acúmulo de calor causa o desgaste prematuro de ferramentas padrão.
3. Especificações Técnicas Chave e Compatibilidade
Tipos de Haste
Para garantir a compatibilidade universal em várias furadeiras de base magnética (mag drills) e furadeiras radiais, as fresas anulares HSS estão disponíveis em vários designs de haste padronizados:
Haste Weldon de 3/4" (19,05 mm):Possui duas faces planas para fixação com dois parafusos; a haste mais utilizada no mundo (compatível com equipamentos Hougen, Rotabroach, Nitto e BABOS).
Haste Universal (19,05 mm):Combina faces planas Weldon com um canal de troca rápida, proporcionando compatibilidade multi-fit em vários porta-ferramentas.
Haste Fein Quick-IN:Projetada para sistemas de travamento rápido em furadeiras magnéticas Fein especializadas.
Diâmetros Comuns e Profundidades de Corte (DOC)
Tamanhos de Furo de Alta Rotação:Ø14mm, Ø18mm, Ø22mm e Ø26mm (correspondendo precisamente às aplicações padrão de parafusos de folga M12, M16, M20 e M24).
Faixas de Profundidade de Corte:Série Padrão em30mme50mmDOC; Série Estendida em75mme100mmDOC para estruturas de chapas espessas.
4. Geometria Avançada e Recursos de Engenharia
O que diferencia uma fresa anular HSS de alto desempenho é sua geometria interna de dentes e processo de fabricação de precisão:
Geometria Multidentes de Parede Fina:Reduz a resistência ao corte, distribui a carga de cavacos uniformemente pelas ranhuras e proporciona acabamentos de furo suaves e sem vibrações, sem cavitação.
Retificação de Precisão CNC:Ranhuras totalmente retificadas por CNC garantem concentricidade precisa e exatidão dimensional, eliminando a ovalização do furo e o batimento da ferramenta.
Compatibilidade com Pino Guia de Refrigeração Interna:Projetado para aceitar pinos guias centrais que fornecem continuamente fluido de corte diretamente para a aresta de corte, ao mesmo tempo que auxiliam na ejeção da pastilha.
5. Dicas de Solução de Problemas e Manutenção
Para maximizar a vida útil operacional de suas brocas de núcleo HSS, siga estas melhores práticas:
Sempre Use Refrigerante/Lubrificantes:O resfriamento interno contínuo evita o superaquecimento, preserva o fio dos dentes e garante a evacuação suave dos cavacos.
Mantenha Pressão de Avanço Constante:Evite alavancas de avanço pulsantes. Pressão firme e constante permite que a geometria multidentes corte o metal de forma limpa.
Verifique a Funcionalidade do Pino Guia:Certifique-se de que o pino ejetor interno se move livremente para facilitar a ejeção suave da pastilha após cada corte.
6. Fabricação OEM e Private Label com BABOS
Como um fabricante direto dedicado de ferramentas de corte com mais de 16 anos de experiência,CHENGDU BABOS CUTTING TECH CO., LTD.fornece parcerias completas de fabricação private label e OEM/ODM para marcas globais de ferramentas e distribuidores industriais.
Gravação a Laser Personalizada:Gravação a laser de alta precisão do logotipo da sua empresa, números de peça personalizados e especificações de tamanho diretamente na haste da ferramenta.
Soluções de Embalagem Sob Medida:Tubos individuais de plástico moldado por sopro de alta resistência, embalagens personalizadas em caixa colorida e conjuntos de fresas de várias peças.
Quantidades de Pedido Flexíveis:MOQs baixos para lotes com marca personalizada com suporte a testes de tamanhos mistos.
100% Garantia de Qualidade:Cada fresa passa por inspeção rigorosa de dureza, tolerâncias de batimento e integridade da superfície sob padrões operacionais em conformidade com a ISO.
7. Perguntas Frequentes (FAQ)
P: As fresas anulares HSS podem ser usadas em aço inoxidável?
R: Sim. Para aplicações em aço inoxidável, recomendamos fortemente a escolha de fresas HSS de Cobalto M35 (5% Co) combinadas com óleo de corte adequado para suportar alto calor e encruamento.
P: Qual é a principal diferença entre fresas com haste Weldon e haste Universal?
R: As hastes Weldon possuem duas faces planas fixadas por parafusos de ajuste, enquanto as hastes Universais incluem tanto as faces planas quanto um canal de travamento de troca rápida para maior compatibilidade entre diferentes marcas de furadeiras magnéticas.
P: Por que escolher HSS em vez de fresas anulares TCT para furos de diâmetro menor?
R: As fresas anulares HSS oferecem maior tenacidade e elasticidade dos dentes, tornando-as menos propensas a lascar os dentes em diâmetros menores (abaixo de Ø20mm) e estruturas de aço de parede fina sob condições de avanço manual ou portátil.
Solicite Sua Lista de Preços OEM Personalizada Hoje
Site Oficial: industrial-cuttingtools.com
Foco de Fabricação:Fresas Anulares HSS e TCT | Rebarbas Rotativas de Carboneto de Tungstênio | Fresas de Topo de Carboneto Sólido
Ao selecionar fresas rotativas de carboneto de tungstênio, a maioria dos compradores foca na classe do carboneto, dureza ou tamanho da haste — mas muitas vezes negligencia um dos fatores de desempenho mais importantes: a geometria dos dentes.
O design dos dentes (também chamado de canal ou padrão de corte) determina diretamente a velocidade de corte, a eficiência da remoção de cavacos, o acabamento superficial, a geração de calor e a vida útil da ferramenta.
Se você é um distribuidor de ferramentas, comprador industrial ou gerente de compras de fábrica, entender a geometria dos dentes o ajudará a escolher a fresa de carboneto correta para cada aplicação — e a evitar custos desnecessários com ferramentas.
O que é Geometria de Dentes em Fresas Rotativas de Carboneto?
Geometria de dentes refere-se à forma, tamanho e disposição das arestas de corte na cabeça da fresa de carboneto. Esses dentes de corte removem material por retificação rotativa de alta velocidade, e a estrutura do dente controla:
- Quão agressivamente o material é removido
- Quão suavemente a fresa corta
- Como os cavacos são descarregados
- Quanto tempo a fresa dura
Um padrão de dentes bem projetado melhora a eficiência de corte em 30 a 50% e reduz significativamente o desgaste da ferramenta.
Tipos Comuns de Dentes de Fresas de Carboneto
Tipo de Dente
Aparência
Aço, ferro fundido
Características
Corte Único (SC)
Dentes helicoidais em uma direção
Aço Inox, aço liga
Remoção rápida de material
Corte Duplo (DC)
Dentes com corte cruzado
Aço inoxidável, aço temperadoAcabamento mais suave, corte estável
Corte de Alumínio (AL)
Flauta única grande
Alumínio, latão, plásticos
Anti-entupimento
Corte Único vs. Corte Duplo vs. Corte de Alumínio – Comparação de Desempenho
Fator de Desempenho
Corte Único
Corte agressivo
Estabilidade sob calor
Corte limpo
★★★★
★★★
Melhor Para
Estabilidade de Vibração
★★
★★★★
★★★
Melhor Para
★
★★★★
★★★
Estabilidade de Vibração
★★
★★★★
★★★
Melhor Para
Aço, ferro fundido
Aço Inox, aço liga
Alumínio, cobre
*
Se você estiver vendendo para oficinas de metal ou distribuidores, sempre inclua os 3 tipos de dentes em seu catálogo — eles cobrem 90% das necessidades do mercado.Como a Geometria dos Dentes Afeta o Desempenho de Corte
1. Eficiência de Remoção de Cavacos: Designs de flauta grande removem cavacos mais rapidamente (melhor para alumínio), enquanto dentes com corte cruzado reduzem o tamanho dos cavacos (melhor para aço inoxidável).
2. Velocidade de Corte: Geometria de flauta agressiva aumenta a taxa de remoção, mas também requer RPM mais altas e ferramentas estáveis.
Velocidades de Operação Recomendadas
Diâmetro da Cabeça da Fresa (rpm/min)
3mm(1/8")
6mm(1/4")
10mm(3/8")
12mm(1/2")
16mm(5/8")
Velocidade Máxima de Operação
90000
65000
45000
35000
25000
20000
Faixa Utilizável
60000-80000
30000-45000
10000-50000
7000-30000
6000-20000
Velocidade Inicial Recomendada
80000
45000
25000
20000
15000
3. Geração de Calor: Tipo de dente errado = calor excessivo = desgaste da ferramenta + queimaduras na peça.
Faixa Utilizável
60000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Velocidade Inicial Recomendada
80000
45000
30000
25000
20000
15000
Faixa Utilizável
60000-80000
30000-45000
30000-40000
22500-30000
18000-20000
Velocidade Inicial Recomendada
80000
40000
30000
25000
20000
15000
Faixa Utilizável
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Velocidade Inicial Recomendada
80000
40000
25000
20000
15000
3. Geração de Calor: Tipo de dente errado = calor excessivo = desgaste da ferramenta + queimaduras na peça.
4. Vibração e Estabilidade: Fresas de corte duplo reduzem a vibração e melhoram o controle — ideal para operações manuais de retificadoras.
5. Vida Útil da Ferramenta: Geometria de dentes otimizada reduz o atrito e o carregamento — prolonga a vida útil da fresa em 25 a 40%.
Escolhendo a Geometria de Dentes Correta para Diferentes Materiais
Material
Tipo de Dente Recomendado
Razões para a recomendação
Aço carbono
Corte Único
Corte agressivo
Aço inoxidável
Corte Duplo
Estabilidade sob calor
Aço temperado
Corte Duplo
Estabilidade sob calor
Alumínio
Corte de Alumínio
Corte limpo
Titânio
Corte Duplo
Estabilidade sob calor
Latão/Cobre
Corte de Alumínio
Corte limpo
FAQ – Compradores Também Perguntam
P1: Qual tipo de dente de fresa de carboneto dura mais?
Fresas de corte duplo geralmente oferecem o melhor equilíbrio entre velocidade e vida útil da ferramenta.
P2: Posso solicitar geometria de dentes especial?
Sim — personalização OEM do design dos dentes está disponível para pedidos em volume.
P3: Qual tipo de dente é melhor para aço inoxidável?
Fresas de corte duplo — reduzem o encruamento, controle mais suave.
Conclusão
A geometria dos dentes controla diretamente a velocidade de corte, a remoção de cavacos, o acabamento superficial, o calor e a vida útil da ferramenta. Escolher o design de dentes correto significa maior desempenho e menor custo de ferramenta.
Fabricamos fresas rotativas de carboneto de tungstênio para distribuidores globais de ferramentas e usuários industriais
. Temos as seguintes vantagens principais:- Carboneto WC de grão ultrafino
- Retificação de precisão CNC de 5 eixos
- Brasagem prateada de alta resistência
- Geometria de dentes padrão e personalizada
- Preço de fábrica em volume + entrega rápida
Os estaleiros representam um dos ambientes operacionais mais exigentes para as barras rotativas de carburo.Para corresponder às exigências reais da fábrica, é necessária uma engenharia precisa, desde geometrias dentárias personalizadas até qualidades de matérias-primas e tamanhos de grãos otimizados.
Compreensão das realidades operacionais das operações dos estaleiros navais
A preparação da superfície do estaleiro caracteriza-se por uma moagem contínua e pesada de materiais brutos.e ferrugem obstinada com molas pneumáticas de alta torque sob cargas pesadas prolongadas.
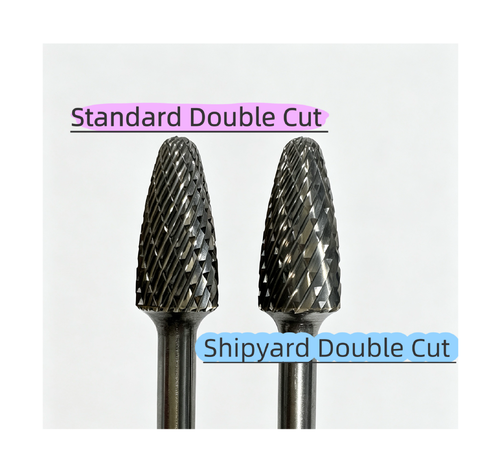
Aqui está como as barras de corte duplo padrão se comparam às barras pesadas de estaleiros nessas condições de trabalho:
Desagregação das principais diferenças
1Geometria dentária e design estrutural (diferença central)
Duplo corte padrão (padrão de 24 dentes):
Características do projeto:Flautas mais estreitas, maior densidade dentária e pontas dentárias mais finas.
Aplicação alvo:Máquina de uso geral projetada para equilibrar a remoção de material com o acabamento da superfície.
Limitações:Quando empurradas sobre grânulos de soldagem pesados ou escamas grossas, as flautas padrão entupem-se facilmente, acumulam calor e sofrem quebra prematura da ponta.
Navios pesados de corte duplo (navios de 20 dentes):
Características do projeto:O número total de dentes é reduzido para cerca de 20.com ângulos de rasteamento personalizados e raízes dentárias reforçadas para maior resistência ao impacto.
Aplicação alvo:Remover material pesado, especialmente concebido para costuras de soldagem maciças, salpicos pesados e espessas escalas de moagem nas placas do navio.
Principais vantagens:A excelente distância entre as aspas impede a carga e a queima, mesmo sob alta pressão do operador.fornecendo taxas máximas de remoção de metais (MRR) e vida útil muito mais longa da ferramenta.
Compensação:Deixa um perfil de superfície mais áspero, tornando-o mais adequado para a remoção de material primário em vez de acabamento fino.
2. Carbide Grade & Metallurgy
Duplo corte padrão:Utiliza carburo de tungstênio de grão fino padrão adequado para usinagem diária.
Especial do estaleiro:Formulado com carburo de tungstênio de grãos ultrafinos, produzindo resistência superior à ruptura transversal (TRS) e dureza a altas temperaturas ("dureza vermelha").Porque a moagem contínua gera calor extremoAs borras de qualidade de estaleiro mantêm a nitidez da borda por muito mais tempo sem recozimento.
3. Ambientes de aplicação primários
Duplo corte padrão:Máquinas, fabricação de ferramentas e matrizes, fundição leve e semi-finalização de aço inoxidável ou de componentes de aço menores.
Especial do estaleiro:Estabelecimentos navais, fabricação offshore, fabricação estrutural de aço e fabricação de máquinas pesadas que requerem uma duração de trabalho de moagem em soldagens de chapas grossas e camadas de ferrugem.
4. Eficiência de manipulação e moagem do operador
Duplo corte padrão:Oferece menor resistência ao corte, vibração mínima e um acabamento de superfície mais suave.
Especial do estaleiro:Oferece uma mordida agressiva e uma remoção rápida do metal para limpar rapidamente soldagens grossas.Embora possa ser necessário um acabamento secundário, dependendo das especificações do trabalho.
Recomendação
A selecção da geometria correta do furo rotativo afeta directamente a sua eficiência operacional e os custos dos consumíveis.Compartilhar as suas condições específicas do local de trabalho e materiais alvo com a nossa equipe técnica para que possamos recomendar a configuração de bur ideal para a sua aplicação.